
Varför hårdmetallskärblad är viktiga för GO-stålbearbetning med hög kisel
Kornorienterat elektriskt stål är ryggraden i tillverkningen av transformatorkärnor, och ingen kvalitet är mer krävande än kornorienterat stål med hög kiselhalt. Dess överlägsna magnetiska egenskaper har ett pris: samma kiselhalt som minskar kärnförlusterna gör materialet nötande, hårt och svårt att klippa. Hårdmetallklippblad har blivit industristandard av just detta skäl. De ger den slitstyrka, kantstabilitet och skärnoggrannhet som kornorienterat stål med högt kisel kräver, vilket skyddar både produktkvalitet och produktionsekonomi.
Förstå högkiselkornorienterat stål
Kornorienterat stål med hög kisel, även känt som kornorienterat elstål, innehåller vanligtvis 2,9 till 3,5 viktprocent kisel. Tillsatsen av kisel ökar den elektriska resistiviteten, vilket avsevärt minskar virvelströmsförlusterna i transformatorkärnor. En kontrollerad valsnings- och glödgningsprocess producerar en Goss-textur som riktar in kristallkorn i valsriktningen för att optimera magnetisk flödesledning.
Transformatortillverkare förlitar sig på detta material för att bygga kärnor som minimerar förluster utan belastning och fungerar tillförlitligt vid höga flödestätheter. Den används ofta i krafttransformatorer, distributionstransformatorer och stora generatorstatorer, där magnetisk effektivitet direkt leder till driftsbesparingar. Men samma metallurgiska egenskaper som gör detta stål magnetiskt effektivt skapar också allvarliga utmaningar för skärande verktyg.
Avvägningen: Högre kiselhalt förbättrar magnetisk prestanda men ökar hårdheten och sprödheten, vilket gör stålet betydligt svårare att klippa än konventionellt lågkolhaltigt stål.
Varför standardblad kämpar med silikonstål
Konventionella klippblad, vanligtvis gjorda av höghastighetsstål eller verktygsstål, slits snabbt vid bearbetning av högkiselkornorienterat stål. Tre faktorer påskyndar bladnedbrytningen:
- Slipande oxidbeläggning: Isoleringsbeläggningen som appliceras på stålytan är mycket nötande och fungerar som sandpapper på bladkanten.
- Arbetshärdning: Själva klippningen härdar skärzonen, vilket gör efterföljande snitt allt svårare.
- Hög materialhårdhet: Med hårdhetsvärden långt över vanligt kolstål ger kiselstål snabbare kantavrundning och mikroflisning.
Eftersom bladet mattas kan det inte bryta sönder materialet rent. Istället sträcker den ut sig och river sönder arket, vilket skapar uttalade grader längs den skurna kanten. Det är här skärblad av hårdmetall förändrar ekonomin och kvaliteten i hela processen.
| Prestandafaktor | Höghastighetstålblad | Hårdmetall skärblad |
|---|---|---|
| Hårdhet | 63 till 67 HRC | 85 till 94 HRA |
| Slitstyrka | Måttlig | Utmärkt |
| Kantstabilitet | Rättvist | Superior |
| Omslipningsintervall | Kort | 3 till 5 gånger längre |
| Gradkontroll | Nedbryts snabbt | Konsekvent |
Kärnfördelarna med skärblad av hårdmetall
Volframkarbidblad kombinerar extrem hårdhet med tillräcklig seghet för att uthärda kraftiga skjuvkrafter. Hårdmetallmatrisen ger flera specifika fördelar för bearbetning av högkiselkornorienterat stål:
- Förlängd livslängd mellan omslipningarna
- Konsekvent kantgeometri över långa produktionsserier
- Rengör brott med minimal grad och mikrosprickor
- Högre klipphastigheter utan överdriven värmeutveckling
Till skillnad från verktygsstål, som mjuknar vid förhöjda temperaturer, behåller hårdmetall sin hårdhet under krävande termiska och mekaniska belastningar. Även om den initiala anskaffningskostnaden för en hårdmetallklinga överstiger den för en höghastighetstålklinga, är kostnaden per skär betydligt lägre. Färre bladbyten betyder mindre stilleståndstid, mindre skrot och lägre arbetskostnad för verktygsbyte.
Hur skärkvalitet påverkar transformatorns kärnprestanda
Gradhöjd och kantkvalitet avgör direkt om en transformatorkärna kommer att uppfylla sina magnetiska förlustmål. Överdrivna grader skapar elektrisk kontakt mellan intilliggande lamineringar, vilket tillåter interlaminära strömmar att flyta och ökar virvelströmsförlusterna. Hårdmetallblad ger en ren, fyrkantig skjuvyta, håller gradhöjden under acceptabla tröskelvärden och bevarar isoleringen mellan lamineringarna.
Precisionsskurna plåtar förbättrar också staplingsfaktorn. Släta, plana kanter låter lamineringarna sitta tätt ihop, vilket ökar kärnans effektiva tvärsnittsarea och minskar antalet ark som krävs för att nå ett målflödestvärsnitt.
 ZXD-440 Automatisk in-line transformator kärnstapling produktionslinje Denna lina ansluts direkt till den tvärgående klipplinjen, vilket möjliggör samtidig klippning och stapling utan manuell hantering. Det säkerställer konsekvent dimensionell noggrannhet över laminering, vilket är avgörande för nedströms automatiska staplingsoperationer. Visa produkt →
Nedströmsutrustning, såsom automatiska kärnstaplingslinjer, beror på dimensionskonsistensen hos inkommande ark. Ett blad som driver med några mikron skapar progressiva staplingsfel som multipliceras över tusentals lamineringar.
Hårdmetallblad i moderna kiselstål skär-till-längd linjer
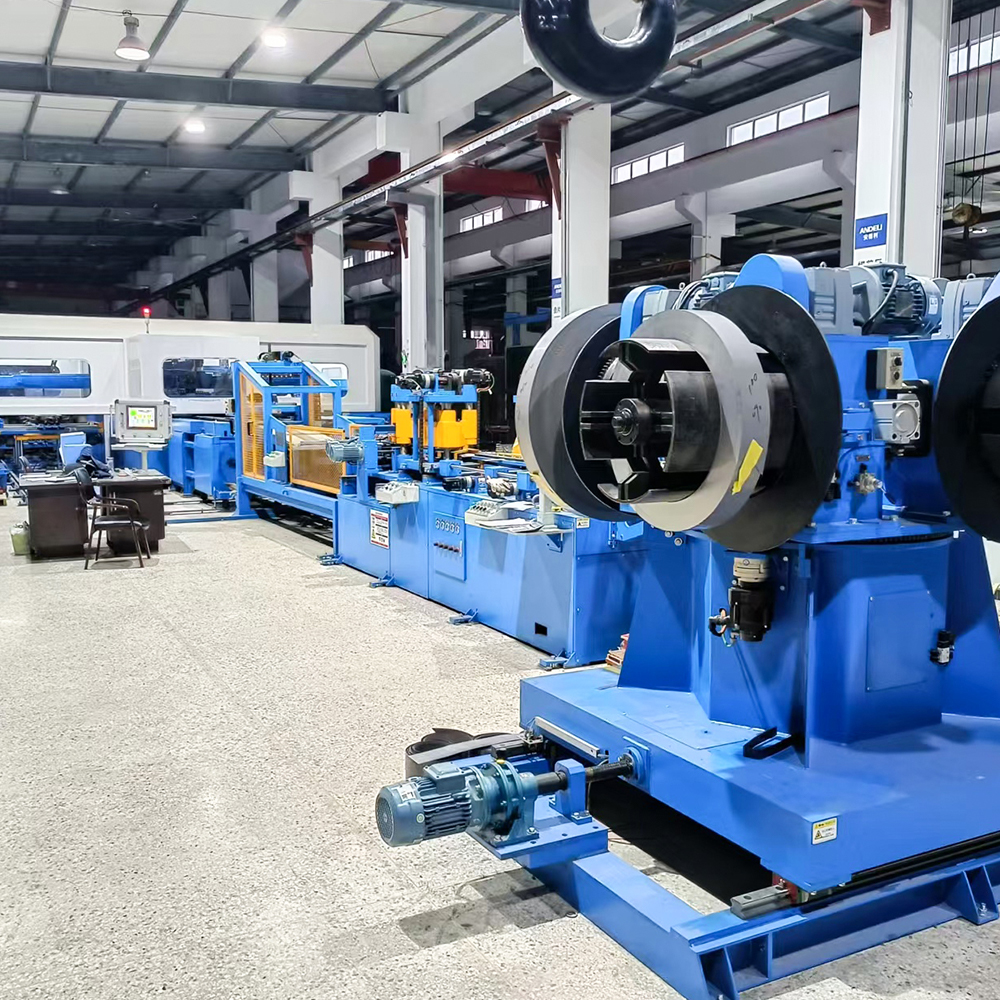
Modern bearbetning av kiselstål bygger på höghastighetslinjer för skärning till längd som integrerar upprullning, utjämning, klippning och stapling i ett kontinuerligt flöde. Dessa linjer går med hög genomströmning, och varje bladbyte tvingar fram stillestånd. Hårdmetallklippblad minskar underhållsstopp och håller precisionen stabila, vilket gör dem viktiga för automatiserade produktionsmiljöer.
Tillverkare som Jiangsu Jingtianxia Electric Technology, en leverantör av kiselstål tillskurna linjer , designa sina klippstationer utifrån egenskaperna hos hårdmetallverktyg. HJDZ440 kiselstål skär-till-längd-linjen, till exempel, är konstruerad för att upprätthålla snäva dimensionella toleranser över långa partier, exakt det driftstillstånd där hårdmetallblad utmärker sig.
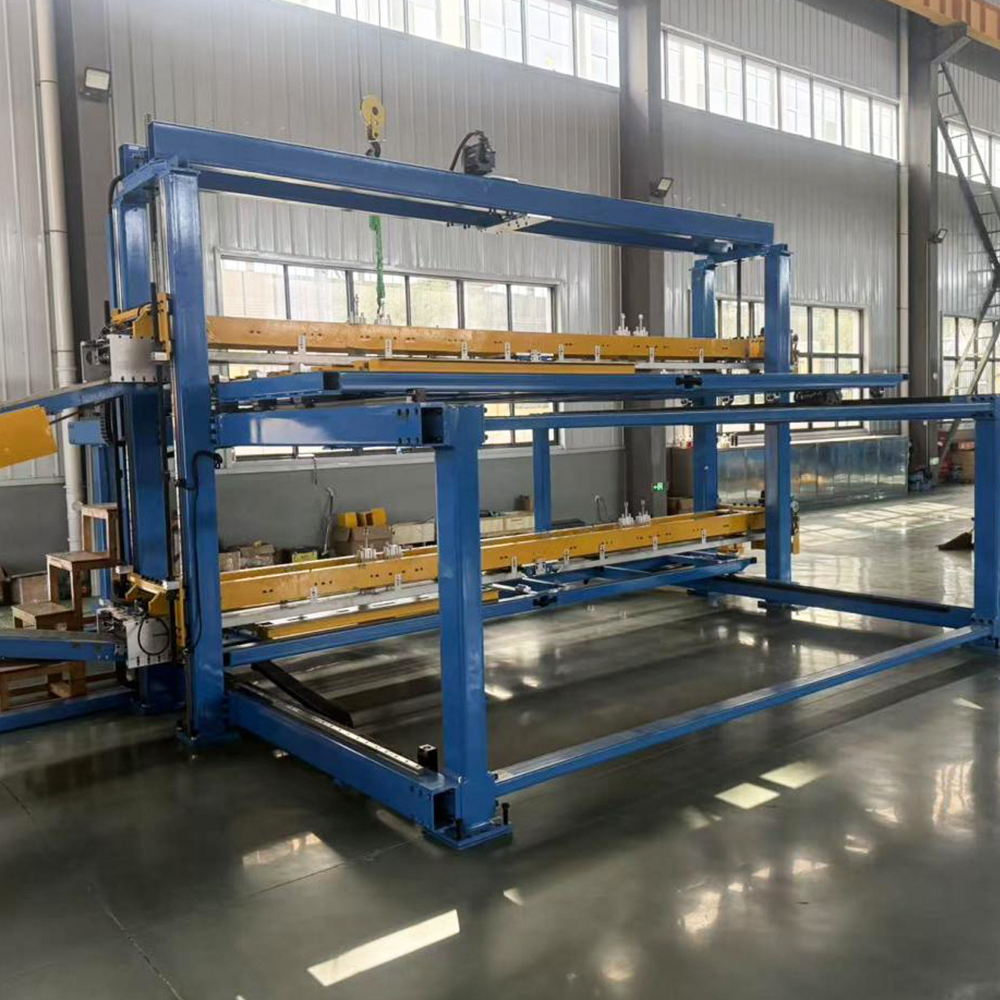 HJ-DZ-440 Silicon Steel Cut-to-Length Line Högprecisionsklipplinje med Siemens servostyrning och hårdmetallverktyg, som uppnår ±0,2 mm skärnoggrannhet. Den stöder både offline och in-line stapling, vilket gör den lämplig för produktion av långa serier där kantkvalitet och repeterbarhet är avgörande. Visa produkt →
För operationer med smalare bandbredder eller lättare intervall, erbjuder HJDZ300 kiselstålklippningslinjen samma betoning på kantkvalitet och repeterbarhet, återigen förlitar sig på hårdmetallklippblad för att leverera konsekventa resultat.
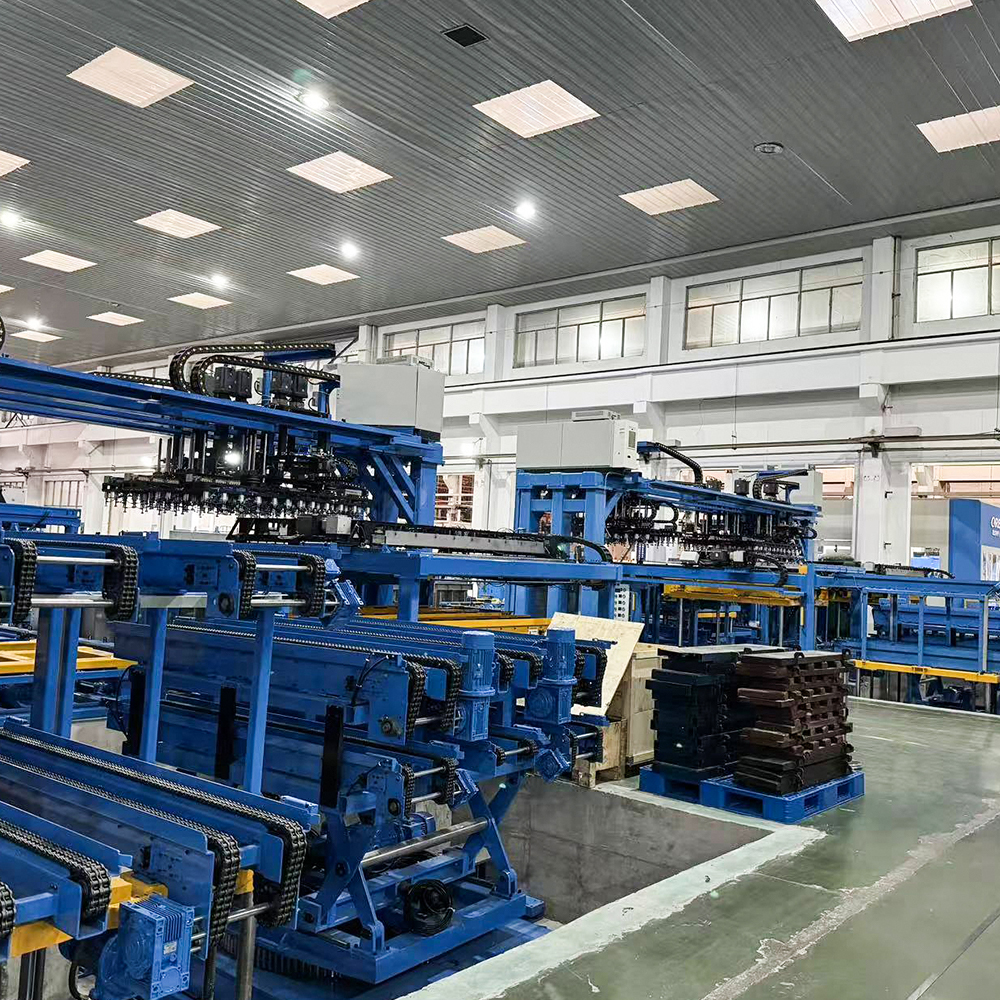 HJ-DZ-300 Silicon Steel Shearing Line Kompakt klipplinje designad för små och medelstora transformatortillverkare, bearbetningsbredder upp till 300 mm. Den erbjuder samma precision som större modeller, med servodriven noggrannhet och lågt brus, idealiskt för produktion av flera olika sorters små serier. Visa produkt →
Välja rätt hårdmetallkvalitet och geometri
Alla hårdmetallblad fungerar inte identiskt. Den effektiva bearbetningen av kornorienterat stål med högt kisel beror på att kvaliteten och geometrin matchas med de specifika linjeparametrarna.
Karbidkvalitet
Högre kobolthalt ökar segheten men minskar hårdheten; lägre kobolthalt förbättrar slitstyrkan men ökar sprödheten. De flesta klippapplikationer av kiselstål använder kvaliteter med kobolthalt mellan 6 % och 15 %, vilket balanserar slaghållfasthet med kantlivslängd.
Bladgeometri
- Kraft- och frigångsvinklar styr spänningsfördelningen under klippning.
- En stabil skäregg med kontrollerad slipradie förhindrar flisning vid första kontakten.
- Tillräckligt ryggspel minskar friktionen mellan bladet och det avskalade arket.
Maximera bladets livslängd genom underhåll
Regelbunden inspektion och omslipning i rätt tid håller hårdmetallskärblad i optimalt skick. Bladen bör slipas om innan kantnedbrytning blir synlig, eftersom dolda mikrospån påskyndar ytterligare skada. Precisionssliputrustning och kvalificerade operatörer är avgörande för att återskapa den ursprungliga skärgeometrin utan att introducera brännskador.
Smörjning och spännmoment påverkar också bladstabiliteten, så operatörer bör följa maskintillverkarens specifikationer för varje klipplinje. Att hålla ett reservbladsset redo minskar nödstopp och gör schemalagd omslipning till en rutinmässig del av produktionsplaneringen.
Vanliga frågor
F1: Hur ofta ska skärblad av hårdmetall slipas om?
Omslipningsintervallet beror på materialkvalitet, bandtjocklek, skjuvhastighet och bladkvalitet. För kornorienterat stål med hög kisel under normala produktionsförhållanden håller hårdmetallblad vanligtvis tre till fem gånger längre än höghastighetstålblad, med intervaller som vanligtvis sträcker sig från flera veckor till månader av kontinuerlig drift.
F2: Kan hårdmetallblad hantera alla kiselstålkvaliteter?
Ja, med rätt kvalitet och egggeometri kan hårdmetallblad klippa kornorienterade, högkiselhaltiga och till och med halvbearbetade elektriska stål. Den optimala hårdmetallkvaliteten kan dock variera med den specifika materialhårdheten och beläggningstypen.
F3: Varför uppstår grader även med hårdmetallblad?
Gradbildning kan uppstå när bladspelet är felaktigt, bladskyddet är slitet eller plåtstödet är felinriktat. Hårdmetallblad minskar gradfrekvensen men kan inte kompensera för mekanisk felinriktning i klippmaskinen. Rutinunderhåll av hela klippstationen är fortfarande avgörande.
Högkiselkornorienterad stålbearbetning lämnar inget utrymme för kompromisser. Materialets enastående magnetiska prestanda ställer extraordinära krav på skärverktyg, och endast skärblad av hårdmetall levererar konsekvent den eggstabilitet, slitstyrka och gradfri skärning som krävs av modern tillverkning av transformatorkärnor. Utvecklingen av uppgraderad intelligent bearbetningsutrustning fortsätter att förstärka detta precision-first-tillvägagångssätt, och för tillverkare som utforskar automatiserad kärnproduktion är valet av bladmaterial inte ett mindre beslut om förbrukningsmaterial utan en strategisk faktor som avgör kärnkvalitet, produktionstid och långsiktig driftkostnad.
-
Mobil
+86-18351152766
-
E-post
479279940@qq.com
-
Adress
No.3 Park, Jiangcun Village, Liangxu Town, Jiangyan District, Taizhou City, Jiangsu Province, Kina


Upphovsrätt © Jiangsu Jingtianxia Electric Technology Co., Ltd. Rights Reserved.Specializing In Transformer Core Manufacturing