
Hur ZXD-440 In-Line Stacking Line eliminerar mänskliga fel i transformatorkärnor
Stora krafttransformatorkärnor är byggda av tusentals tunna kiselstållamineringar. Varje laminering måste skäras, placeras och monteras med höga toleranser, eftersom en avvikelse som ser obetydlig ut på ett enda ark snabbt sammanfogas över hela stapeln. I konventionella verkstäder har kärnstapling varit beroende av skickliga operatörers händer och ögon. Men oavsett hur erfaret teamet är, introducerar manuell hantering mätbar variation i uppriktning, ledposition och materialtillstånd.
ZXD-440 automatiska in-line-transformatorkärnstaplingslinje har utformats för att eliminera exakt dessa variationer. Istället för att bara göra föraren snabbare, tar den bort föraren från de punkter där precisionen är viktigast. Den här artikeln förklarar var mänskliga fel kommer in i staplingsprocessen, hur ZXD-440 motverkar varje felläge och vad det betyder för tillverkare av stora krafttransformatorkärnor.
Där mänskliga fel kryper in i kärnstapling
Stapling av transformatorkärnlaminat är inte bara en fråga om att stapla stålplåtar. Isoleringsbeläggningen måste förbli intakt, stumspalterna och överlappsfogarna måste följa en exakt sekvens, och de slutliga kärndimensionerna måste hålla inom snäva toleranser. I en stor krafttransformatorkärna är de praktiska konsekvenserna av staplingsfel allvarliga.
- Ökade kärnförluster: Feljusterade lamineringar ökar virvelströmsförlusterna och skapar lokaliserade hot spots som minskar transformatorns effektivitet.
- Mekanisk skada: Hantering kan repa eller nöta isoleringsbeläggningen, vilket kortsluter intilliggande laminat och försämrar magnetisk prestanda.
- Dimensionell avvikelse: En liten feljustering på ett ark multipliceras över tusentals lager och kan pressa färdiga kärnor ur specifikationen.
- Buller och vibrationer: Oregelbunden stapling förändrar den magnetiska kretsen och ökar hörbart brus och mekaniska vibrationer under drift.
För tillverkare av stora krafttransformatorer är dessa fel inte bara kosmetiska. En kärna som inte klarar elektriska tester i slutet av produktionslinjen kräver omfattande omarbetning, eller i allvarliga fall, fullständigt utbyte. Skrotkostnader, omarbetningsarbete och försenade leveranser kommer alla direkt från staplingsmisstag som kunde ha förhindrats vid källan.
Målet är inte att hitta defekter efter att kärnan har monterats, utan att göra defekter omöjliga under monteringen.
Hur ZXD-440 tar bort operatörsberoende variationer
Den automatiska stapellinjen ZXD-440 ersätter manuell bedömning vid varje kritiskt steg. Dess tekniska tillvägagångssätt kan sammanfattas i fyra funktioner.
1. Automatiserad matning och positionering
Lamineringarna kommer in i ZXD-440 från skärlinjen uppströms och riktas in med servodrivna styrningar snarare än för hand. Varje ark placeras i stapeln i en kontrollerad position, så att operatörens djupuppfattning och uppmärksamhet inte längre avgör inriktningsnoggrannheten. Resultatet är repeterbar placering från den första lamineringen till den sista.
2. Realtidsinspektion med automatisk avvisning
Linjen integrerar ett lamineringsinspektionssteg som kontrollerar varje ark med avseende på dimensionsavvikelser, kantdefekter och ytskador innan det kan komma in i stapeln. Varje laminering som inte klarar inspektionen kasseras automatiskt i en separat behållare, vilket förhindrar att defekt material förorenar kärnan. Denna kontinuerliga inspektion ersätter de visuella stickprovskontroller som manuella operationer är beroende av.
3. Påtvingad steg-varv-geometri
Step-lap stapling är ett av de mest effektiva sätten att minska magnetiska förluster i transformatorkärnor, men bara när varje skarv följer samma mönster. ZXD-440 förstärker staplingssekvensen mekaniskt, så varvpositionerna och gapdimensionerna är konsekventa från ett lager till nästa. Variabilitet som orsakas av operatörens trötthet, distraktion eller vana är helt borta.
4. Produktionsdata och spårbarhet
Eftersom hela processen är automatiserad kan ZXD-440 registrera staplingsparametrar, inspektionsresultat och produktionsräkningar utan pappersarbete. Dessa data ger kvalitetsingenjörer insyn i varje batch och skapar ett revisionsspår som manuella processer inte kan tillhandahålla. När en tillverkare behöver bevisa processkontroll för en allmännyttig kund blir denna post allt viktigare.
Automatisering minskar inte bara mänskliga fel; det eliminerar de förhållanden under vilka mänskliga fel inträffar.
 ZXD-440 Automatisk In-line Transformator Core Stacking Line Detta in-line-system ansluter direkt till längdskärningslinjen och staplar laminat omedelbart efter kapning. Det eliminerar mellanliggande buffring och manuell hantering, samtidigt som staplingsparametrar och inspektionsdata registreras automatiskt för bättre processspårbarhet. Visa produkt →
In-line vs. Offline Stacking: Why Integration Matters
Offlinestaplingssystem är värdefulla när kärnor produceras i separata arbetsceller, med laminat som transporteras mellan maskiner. Men varje överföring mellan skärning, lagring och stapling introducerar hanteringspunkter där ark kan skadas eller blandas. ZXD-440 är designad för att placeras direkt bakom längdklippslinjen, ta emot laminat omedelbart efter kapning och stapla dem utan mellanliggande buffring.
| Funktion | Manuell stapling | Offline automatiserad linje | ZXD-440 In-Line |
|---|---|---|---|
| Lamineringsmatning | Handmatat ark för ark | Halvautomatisk laddning | Direkt från klipp-till-längd linje |
| Justeringsnoggrannhet | Operatörsberoende | Fasta mekaniska styrningar | Servodriven precisionspositionering |
| Besiktning | Visuell stickprovskontroll | Periodisk manuell kontroll | Varje laminering, i realtid |
| Defekt lamineringshantering | Manuell borttagning | Halvautomatisk separation | Automatisk avvisning till en separat papperskorg |
| Dataregistrering | Pappersrekord | Lokala rekord | Integrerad spårbarhet |
Jämförelsen gör en viktig poäng synlig: in-line-drift är inte bara en fråga om layoutbekvämlighet. När kapning, inspektion och stapling kopplas samman i ett automatiserat flöde, minskar antalet operatörer som är involverade i materialhantering och antalet möjligheter att hantera skador minskar med det.
Tillverkare som utvärderar båda metoderna kan jämföra hela utbudet av kärnstapling och monteringslinjer för att se vilken konfiguration som matchar deras fabrik. För dem som behöver en fristående arbetscell erbjuder LXD4201 offline-transformatorns kärnstaplingslinje samma precisionskontroller i en batchorienterad layout.
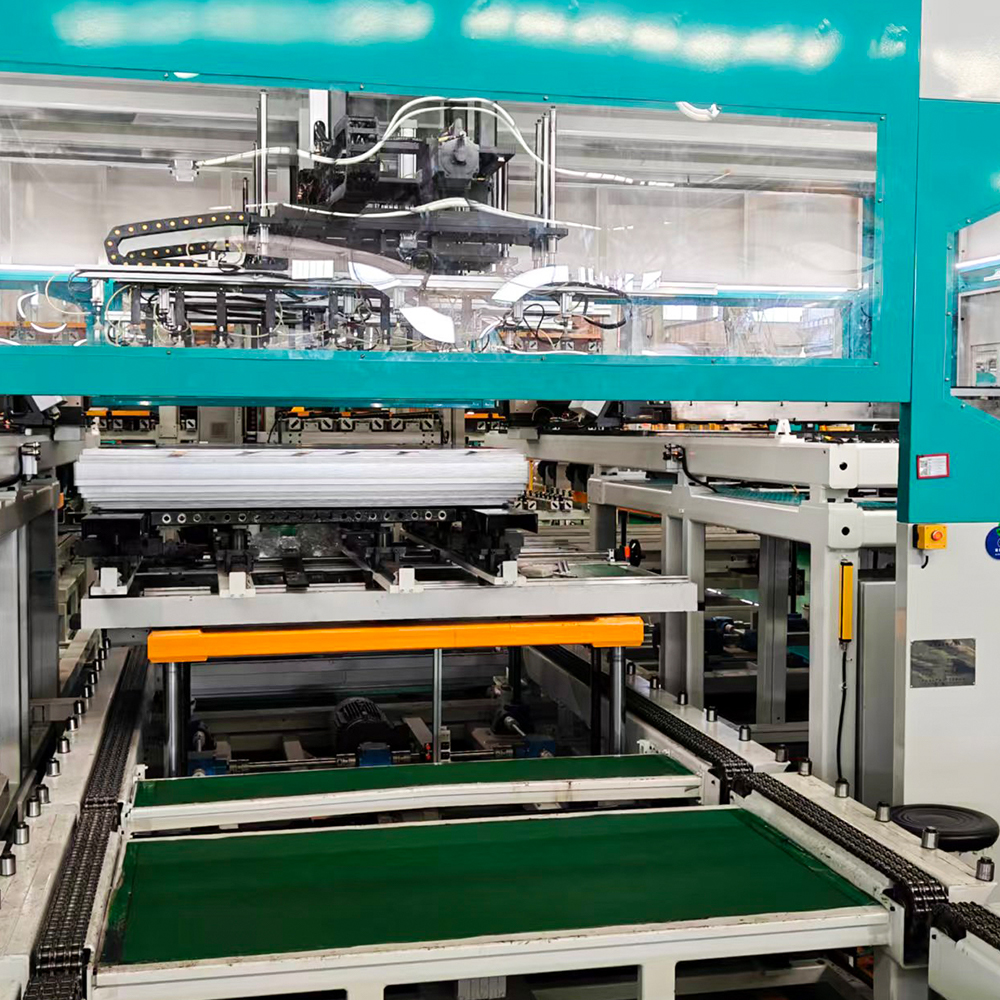 LXD-420-1 Offline Transformer Core Stacking produktionslinje Designad för fristående arbetsceller, denna offline staplingslinje accepterar kolumner från klippningslinjer och sammanställer automatiskt lamineringar per kärnritningar. Den löser problem med manuell stapling som arkskador och inkonsekvent kvalitet, och erbjuder exakt batchorienterad kontroll. Visa produkt →
Från skärlinje till färdig kärna: ett komplett automatiserat arbetsflöde
ZXD-440 utför staplingsfunktionen, men kvaliteten på en krafttransformatorkärna bestäms innan den första lamineringen når stapeln. Silikonstål måste lindas upp, jämnas och kapas till exakta längder utan grader eller kantskador. En längdskuren linje med stabil skjuvgeometri är därför en nödvändig partner till staplingsstadiet.
Jingtianxias produktportfölj täcker båda sidor av detta arbetsflöde. HJDZ440 kiselstål skär-till-längd-linjen levererar dimensionellt exakta lamineringar som matas direkt in i den automatiserade staplingsprocessen, vilket ger tillverkarna ett matchat utrustningspar snarare än en samling maskiner som inte matchar varandra.
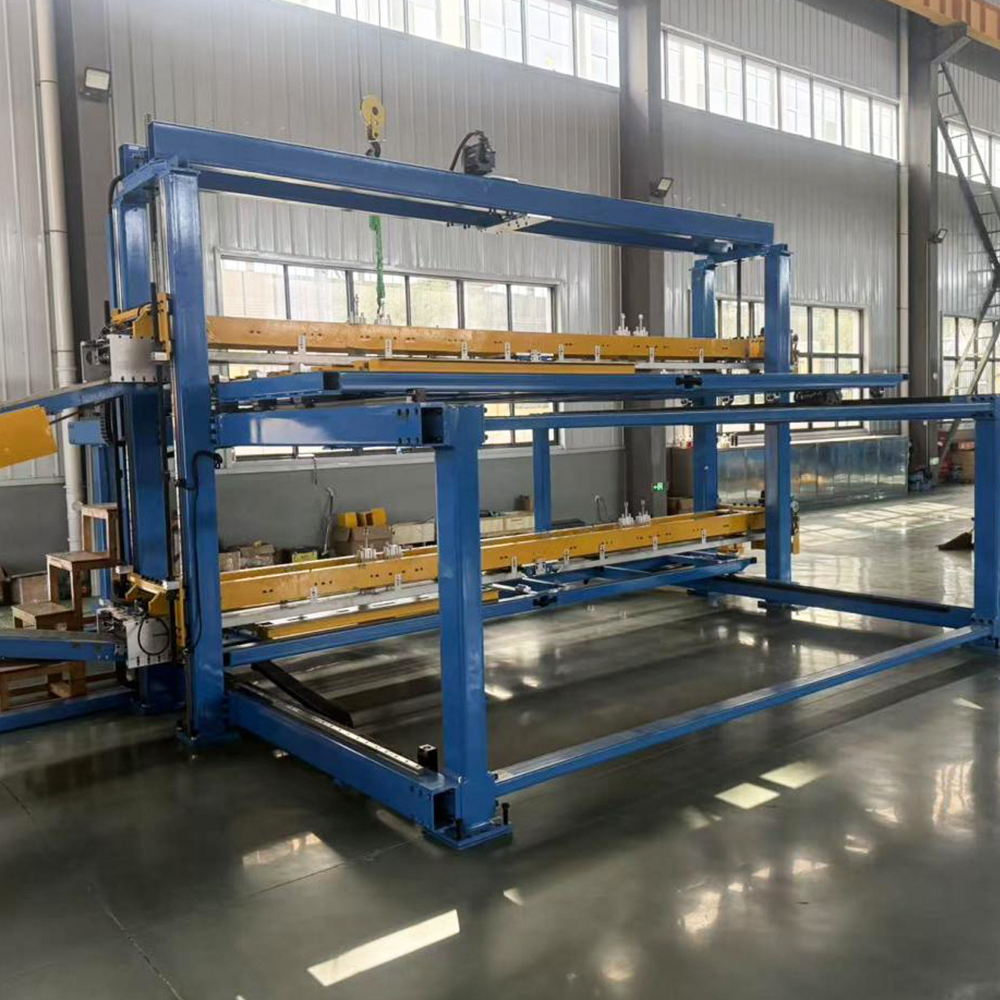 HJ-DZ-440 Silicon Steel Cut-to-Length Line Denna servodrivna klipplinje med hög precision producerar dimensionellt noggranna lamineringar med ±0,2 mm skärnoggrannhet. Den integrerar matning, stansning och V-stansning och paras sömlöst med automatiserad staplingsutrustning för att säkerställa konsekvent inmatningskvalitet för kärnmontering. Visa produkt →
Utöver själva kärnlinjen designar Jingtianxia också intelligenta verkstadslagersystem och automatiserade logistiklinjer. Denna bredare förmåga är viktig eftersom staplingsprecision inte bara är ett utrustningsproblem. Om laminat lagras felaktigt eller transporteras grovt mellan processerna kommer även den bästa staplingslinjen att kämpa. Ett komplett automatiserat arbetsflöde behandlar kapning, hantering och stapling som ett kontinuerligt system.
Vanliga frågor
F1: Vilka storlekar av transformatorkärnor kan ZXD-440 hantera?
ZXD-440 är byggd för stora krafttransformatorkärnor i medel till stor kapacitetsklass. Den uppnåbara lamineringsbredden, stapelhöjden och kärngeometrin beror på den specifika linjekonfigurationen, så tillverkare bör diskutera sina kärnritningar med ingenjörsteamet för att bekräfta kompatibiliteten.
F2: Hur upptäcker inspektionssystemet defekta lamineringar?
Inspektionsmodulen kontrollerar varje laminat optiskt och dimensionellt före stapling. Lamineringar som faller utanför den konfigurerade toleransen avleds automatiskt till en avvisningsbehållare, så defekta ark når aldrig stapeln.
F3: Kan ZXD-440 läggas till en befintlig produktionsverkstad?
Ja, in-line-designen gör att den kan placeras bakom en kompatibel längdlinje. Eftermontering av en aktuell linje innebär en platsbedömning för att bekräfta dimensioner, materialflöde och gränssnittspunkter, följt av installation och idrifttagning av tillverkarens ingenjörer.
F4: Hur många operatörer behövs för att köra ZXD-440?
Linjen är designad för att köras med minimalt direkt arbete. Operatörer övervakar huvudsakligen processen, övervakar inspektionsvarningar och hanterar materialförsörjningen vid inmatningsänden. Det exakta bemanningsbehovet beror på den omgivande produktionsmiljön och graden av integration med hjälpsystem.
Slutsats
Mänskligt fel vid stapling av transformatorkärn är inte en fråga om arbetarkompetens. Det är en strukturell konsekvens av manuella processer, där anpassning, inspektion och dokumentation är beroende av individuell bedömning. ZXD-440 attackerar den strukturen direkt genom att installera precisionsmekanik och automatiserad inspektion vid varje punkt där fel historiskt har kommit in i processen.
För tillverkare av stora krafttransformatorkärnor är beslutet att anta ett in-line automatiskt staplingssystem i slutändan ett beslut om konsekvens: konsekvent placering, konsekvent inspektion, konsekventa data och en konsekvent väg från råkiselstål till färdig kärna. Som kvalitetsuppgraderingar av transformatorkärnan fortsätter att omforma kraftutrustningsindustrin, automatiserad processutrustning går från en konkurrensfördel till ett krav.
En in-line staplingslinje gör inte bara en fabrik snabbare. Det gör fabriken mer förutsägbar, och för en så kritisk komponent som en stor krafttransformatorkärna är förutsägbarhet grunden för tillförlitlighet.
-
Mobil
+86-18351152766
-
E-post
479279940@qq.com
-
Adress
No.3 Park, Jiangcun Village, Liangxu Town, Jiangyan District, Taizhou City, Jiangsu Province, Kina


Upphovsrätt © Jiangsu Jingtianxia Electric Technology Co., Ltd. Rights Reserved.Specializing In Transformer Core Manufacturing